Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-15 Origine : Site


La spécification des matériaux de pompe basée uniquement sur les performances hydrauliques est une erreur technique courante. Vous pouvez parfaitement adapter le débit et la hauteur requis, mais ignorer la composition chimique du fluide pompé risque d’entraîner un désastre. De nombreux opérateurs supposent que tout alliage inoxydable constitue une protection universelle contre la corrosion. C’est fondamentalement incorrect. Une mauvaise évaluation de la chimie de l’eau entraîne des piqûres rapides, une grave corrosion caverneuse, une panne catastrophique de la pompe et des temps d’arrêt imprévus massifs. Vous devez regarder au-delà des courbes de performances de base. Un alliage standard peut survivre pendant des décennies dans l’eau municipale traitée, mais échouer en quelques semaines dans des environnements saumâtres. Pour garantir une fiabilité à long terme, vous avez besoin d’un cadre d’évaluation systématique. Ce cadre doit aligner votre profil chimique spécifique de l'eau avec la qualité métallurgique appropriée, les matériaux élastomères compatibles et la bonne configuration physique de la pompe. Un bien spécifié La pompe à eau en acier inoxydable nécessite une compréhension approfondie du fluide qu'elle va manipuler.
Les chlorures dictent la métallurgie : la concentration de chlorures dans l'eau est le principal facteur permettant de choisir entre l'acier inoxydable 304, 316 ou duplex, quantifiable par le nombre équivalent de résistance aux piqûres (PREN).
La température accélère les attaques chimiques : une nuance d'acier inoxydable qui résiste à la corrosion à 20 °C peut se briser rapidement à 60 °C dans exactement la même composition d'eau.
L'oxygène est nécessaire pour la protection : l'acier inoxydable dépend de l'oxygène dissous pour maintenir sa couche protectrice d'oxyde de chrome ; les environnements désoxygénés présentent de graves risques de corrosion.
L'application dicte la configuration : au-delà de la qualité du matériau, la conception physique (qu'il s'agisse d'une pompe multicellulaire en acier inoxydable pour haute pression ou d'une pompe auto-amorçante en acier inoxydable pour une aspiration variable) interagit avec la dynamique des fluides pour atténuer ou exacerber la corrosion localisée.
Normes sanitaires ou industrielles : les applications de qualité alimentaire nécessitent des finitions de surface spécifiques et une compatibilité élastomère qui vont au-delà de la résistance chimique industrielle standard pour résister aux agents de nettoyage agressifs.
Les chlorures sont les ennemis les plus agressifs des alliages inoxydables. Ils décomposent activement la couche passive d'oxyde de chrome qui protège le corps de la pompe et la roue. Une fois cette couche rompue, une corrosion par piqûre localisée commence immédiatement. L'industrie évalue la capacité d'un matériau à résister à cette attaque à l'aide du nombre équivalent de résistance aux piqûres (PREN). La formule standard est PREN = %Cr + 3,3(%Mo) + 16(%N). Des nombres plus élevés indiquent une plus grande résistance aux piqûres de chlorure. Pour le contexte, l'acier inoxydable 304 standard a un PREN d'environ 18, tandis que l'acier inoxydable 316 pousse ce nombre à environ 24 en raison de l'ajout de molybdène.
Les alliages austénitiques standards ont des seuils stricts d’exposition aux chlorures. À température ambiante, l'acier inoxydable basique 304 peut généralement gérer jusqu'à 200 parties par million (ppm) de chlorures. La mise à niveau vers l'acier inoxydable 316 pousse ce seuil à environ 1 000 ppm. Le dépassement de ces limites garantit une dégradation rapide des matériaux. Les ions chlorure se concentrent dans les défauts de surface microscopiques, les transformant en sites anodiques actifs. La couche passive intacte environnante devient la cathode, provoquant une réaction galvanique hautement localisée et destructrice en profondeur dans le métal. Cette réaction creuse le métal sous la surface, ne laissant souvent qu'un minuscule trou d'épingle visible à l'extérieur du boîtier tandis que la structure interne est complètement compromise.
Les alliages inoxydables standards fonctionnent mieux dans des conditions neutres à légèrement alcalines. La plage de fonctionnement sûre se situe généralement entre pH 6,5 et 8,5. Sortir de cette fenêtre nécessite un examen métallurgique minutieux. L’eau très acide, définie par un pH inférieur à 6, enlève de manière agressive la couche passive de chrome. Les eaux de ruissellement industrielles, les eaux usées minières et certaines applications de dosage de produits chimiques présentent souvent des niveaux de pH faibles. Ces environnements exigent des alliages à teneur plus élevée en molybdène pour maintenir la stabilité de la surface. Lorsque le pH descend en dessous de 4, même l'acier inoxydable 316 commence à subir une corrosion uniforme, nécessitant le passage à des alliages spécialisés à haute teneur en nickel ou à des revêtements de pompe non métalliques.
Les environnements alcalins présentent un ensemble de défis différents. Lorsque le pH de l’eau dépasse 9, le risque de tartre minéral augmente considérablement. Les carbonates de calcium et de magnésium précipitent hors du fluide et collent aux composants internes de la pompe. Même si un pH élevé n’attaque pas directement le métal, le tartre qui en résulte crée des micro-environnements dangereux. Les agents corrosifs se concentrent sous ces dépôts, entraînant une grave corrosion sous les dépôts. Parce que le tartre empêche l'oxygène dissous d'atteindre la surface métallique, l'acier inoxydable ne peut pas reconstruire sa couche passive, ce qui permet à des piqûres localisées de détruire le boîtier caché sous une couche de calcium.
La température du fluide partage une relation non linéaire avec les taux de corrosion. En règle générale en chimie, la vitesse de réaction double pour chaque augmentation de 10°C. Un alliage qui gère facilement 300 ppm de chlorures à 20°C pourrait subir des piqûres catastrophiques à 60°C. Les températures élevées réduisent également considérablement le seuil de fissuration par corrosion sous contrainte (SCC) induite par les chlorures. Les alliages standard de la série 300 sont très sensibles au SCC lorsqu'ils sont exposés à des fluides chauds et riches en chlorures soumis à des contraintes de traction mécanique. Cette contrainte provient souvent d'un serrage excessif des boulons de bride ou d'une contrainte naturelle sur les tuyaux, provoquant littéralement une fissure du corps de la pompe le long des joints de grains.
La chaleur modifie également la dynamique des fluides. Des températures plus élevées augmentent la pression de vapeur de l'eau. Cela réduit directement la hauteur d’aspiration nette positive disponible (NPSHa) à l’entrée de la pompe. Si NPSHa descend en dessous du seuil requis (NPSHr), le fluide bout localement, provoquant une cavitation. Les bulles de vapeur implosées génèrent des ondes de choc mécaniques massives. Ces ondes de choc font exploser physiquement la couche de chrome passive de la roue. Cela expose le métal nu et non protégé à une attaque chimique immédiate, accélérant rapidement l’usure globale. Vous entendrez souvent de la cavitation avant de voir les dégâts ; cela ressemble exactement à pomper du gravier à travers la volute.
Les alliages inoxydables présentent un paradoxe chimique unique. Ils nécessitent un apport continu d’oxygène agressif pour éviter la corrosion. Le matériau dépend entièrement de l’oxygène dissous dans l’eau pour former et maintenir son film passif d’oxyde de chrome auto-réparateur. Ce film est incroyablement fin, ne mesurant que quelques nanomètres, mais il constitue la base même de la résistance à la corrosion du métal. Tant que l’oxygène est présent dans le fluide, les rayures superficielles mineures causées par les particules guérissent presque instantanément.
Le pompage de l'eau désaérée supprime ce mécanisme de protection. L’eau de puits stagnante, les eaux souterraines profondes et les systèmes d’alimentation de chaudières en boucle fermée manquent souvent de suffisamment d’oxygène dissous. Les réservoirs de stockage recouverts d'azote éliminent également l'oxygène du fluide avant qu'il n'atteigne l'aspiration de la pompe. Dans ces environnements à faible DO, la couche passive ne peut pas repasser si elle est endommagée. Le métal reste actif et vulnérable. Ce qui devrait être un alliage très résistant commence à se corroder tout comme l’acier au carbone standard. Vous devez adapter l'alliage au profil d'oxygène du système, nécessitant parfois l'injection d'air ou l'utilisation de matériaux complètement différents si le DO ne peut pas être maintenu.
Il faut faire la différence entre la corrosion chimique pure et l’érosion-corrosion mécanique. Les matières dissoutes totales (TDS) et les particules en suspension présentent une menace mécanique. De fortes concentrations de sable siliceux, de limon ou de solides cristallins agissent comme du papier de verre liquide à l'intérieur de la volute. La vitesse du fluide accélère ces particules, les transformant en projectiles microscopiques qui bombardent constamment les surfaces internes de la pompe.
Ces abrasifs parcourent physiquement la couche passive protectrice des zones à grande vitesse comme les aubes de la turbine et les eaux de coupe. Tandis que l’oxygène présent dans l’eau tente de reconstruire la couche, l’action abrasive continue l’enlève plus vite qu’elle ne peut guérir. Cela expose le métal brut aux menaces chimiques présentes dans le fluide. La gestion des fluides à TDS élevé nécessite souvent des traitements de durcissement, des revêtements spécialisés ou le passage à des alliages duplex offrant une dureté mécanique plus élevée ainsi qu'une résistance chimique. Les standards 304 et 316 sont des métaux austénitiques relativement mous et s'éroderont rapidement sous de fortes charges de particules.
L’eau de puits non traitée, le ruissellement agricole et les eaux usées brutes recèlent souvent des menaces biologiques. La corrosion sous influence microbiologique (MIC) détruit les pompes même dans l'eau à faible teneur en chlorure et au pH neutre. Les bactéries sulfato-réductrices (SRB) et les bactéries oxydantes du fer prospèrent dans ces environnements. Ils n’ont pas besoin de lumière ou de niveaux élevés d’oxygène pour se multiplier, ce qui fait de l’intérieur sombre et humide d’une volute de pompe un terrain fertile idéal pendant les hors-cycles.
Ces micro-organismes s’attachent aux composants internes de la pompe et forment des biofilms denses et visqueux. Sous ces dépôts biologiques, les bactéries altèrent la chimie locale. Les SRB consomment des sulfates et excrètent du sulfure d'hydrogène gazeux hautement corrosif directement sur la surface métallique. Vous pouvez souvent l'identifier par une odeur distincte d'œuf pourri lors de l'ouverture du boîtier de la pompe. Cela crée un environnement acide extrêmement localisé qui pique rapidement les alliages austénitiques standards. La lutte contre les MIC nécessite des protocoles de chloration stricts, des rinçages fréquents à grande vitesse ou une mise à niveau vers des matériaux hautement alliés qui résistent aux attaques acides.

Le grade 304 sert d’alliage utilitaire de base pour les applications d’eau propre. Il contient 18 % de chrome et 8 % de nickel, offrant une excellente résistance aux environnements doux. Les cas d'utilisation idéaux incluent la distribution d'eau potable, les systèmes d'eau municipale traitée et la circulation commerciale légère. Il fonctionne exceptionnellement bien lorsque les niveaux de chlorure restent inférieurs à 200 ppm à température ambiante. Pour de nombreux services de construction standard et transferts d’eau propre, le 304 offre le meilleur équilibre entre performances et disponibilité.
Cependant, 304 a des limitations strictes. Son déploiement dans des eaux saumâtres, des puisards stagnants ou des eaux usées industrielles présente d’énormes risques de panne. Il lui manque les éléments d’alliage nécessaires pour résister aux piqûres localisées une fois les chlorures concentrés. Utiliser le 304 en dehors de sa zone de confort étroite garantit une durée de vie opérationnelle raccourcie. Les ingénieurs font souvent l'erreur de spécifier 304 pour les tours de refroidissement extérieures, oubliant que l'évaporation concentre naturellement les chlorures dans l'eau du bassin au fil du temps, dépassant finalement le seuil de 200 ppm et détruisant la pompe.
Lorsque l’utilitaire de base échoue, 316 devient le choix par défaut. La différence critique réside dans l’ajout de 2 à 3 % de molybdène. Cet élément unique augmente considérablement le PREN, offrant une résistance robuste à la corrosion par piqûres et fissures. Un bien spécifié La pompe industrielle en acier inoxydable construite à partir de 316 gère facilement des niveaux de chlorure modérés jusqu'à 1 000 ppm. C’est le matériau de référence pour la plupart des installations industrielles chimiques et lourdes.
Les applications cibles incluent l’eau d’alimentation par osmose inverse, la circulation dans les tours de refroidissement et le traitement chimique général. La variante « L » (316L) présente une teneur en carbone plus faible, strictement maintenue en dessous de 0,03 %. Cela empêche la précipitation du carbure pendant le processus de soudage. Lorsque le standard 316 est soudé, la chaleur provoque la liaison du carbone avec le chrome aux joints de grains, appauvrissant ainsi la zone environnante de son chrome protecteur. L'utilisation de 316L garantit que les cordons de soudure restent aussi résistants à la corrosion que le reste du corps de la pompe, empêchant ainsi la corrosion intergranulaire au niveau des joints structurels.
Les environnements sévères nécessitent une métallurgie avancée. Les alliages duplex présentent une microstructure mixte contenant à peu près à parts égales de l'austénite et de la ferrite. Cette structure biphasée offre deux fois la limite d'élasticité mécanique des alliages standard de la série 300. Plus important encore, il offre une quasi-immunité contre la fissuration par corrosion sous contrainte induite par les chlorures. Le grade le plus courant, le 2205, possède un PREN d'environ 35, ce qui le rend largement supérieur au 316 dans les fluides agressifs.
Ces matériaux dominent les applications agressives. Les prises d'eau de mer, les saumures à haute salinité, les usines de dessalement et les systèmes d'eau géothermique exigeants exigent des matériaux Duplex ou Super Duplex (comme le grade 2507). Bien que l’investissement matériel initial soit plus élevé, ils survivent à des conditions qui en détruiraient 316 en quelques semaines. Super Duplex pousse le PREN au-dessus de 40, lui permettant de traiter l'eau de mer brute en continu sans souffrir de piqûres ou de corrosion caverneuse, à condition que la vitesse du fluide reste suffisamment élevée pour éviter l'encrassement biologique.
Tableau : Propriétés métallurgiques et limites d'application
Qualité du matériau |
Teneur en molybdène |
PREN approximatif |
Limite maximale de chlorure (ambiante) |
Profil d'application principal |
|---|---|---|---|---|
304 Austénitique |
0% |
18 |
< 200 ppm |
Eau potable, systèmes municipaux propres |
316/316L Austénitique |
2,0% - 3,0% |
24 |
< 1 000 ppm |
Eau de process industriel, alimentation RO |
Duplex Standard (2205) |
3,0% - 3,5% |
35 |
> 5 000 ppm |
Eau saumâtre, industrielle à haute température |
Super Duplex (2507) |
3,5% - 4,5% |
42+ |
Niveaux d'eau de mer |
Dessalement, manutention de saumure offshore |
Le dosage intensif de produits chimiques, la circulation dans les tours de refroidissement et la gestion agressive des eaux usées nécessitent une architecture de pompe robuste. Le boîtier métallique ne représente que la moitié de l’équation. Vous devez adapter les garnitures mécaniques et les joints toriques à la chimie spécifique de l'eau. Les élastomères échouent souvent bien avant que le métal ne se dégrade. Une garniture mécanique qui fuit projettera un fluide corrosif directement sur les roulements de la pompe et l'arbre du moteur, provoquant une défaillance mécanique complète même si le boîtier en acier inoxydable reste parfaitement intact.
Pour les systèmes alcalins ou la circulation d’eau chaude, l’EPDM est généralement le meilleur choix. Il gère efficacement la chaleur et les solutions basiques. Cependant, l'EPDM gonfle et se détériore rapidement s'il est exposé à des hydrocarbures ou à des huiles à base de pétrole. Si les eaux usées contiennent des composés acides, des traces de solvants ou des huiles, vous devez spécifier les élastomères FKM (Viton). Pour les mélanges chimiques extrêmes, les joints toriques encapsulés en PTFE (Téflon) offrent une résistance chimique ultime, bien qu'ils n'aient pas l'élasticité du caoutchouc standard et nécessitent une installation minutieuse pour éviter tout pincement.
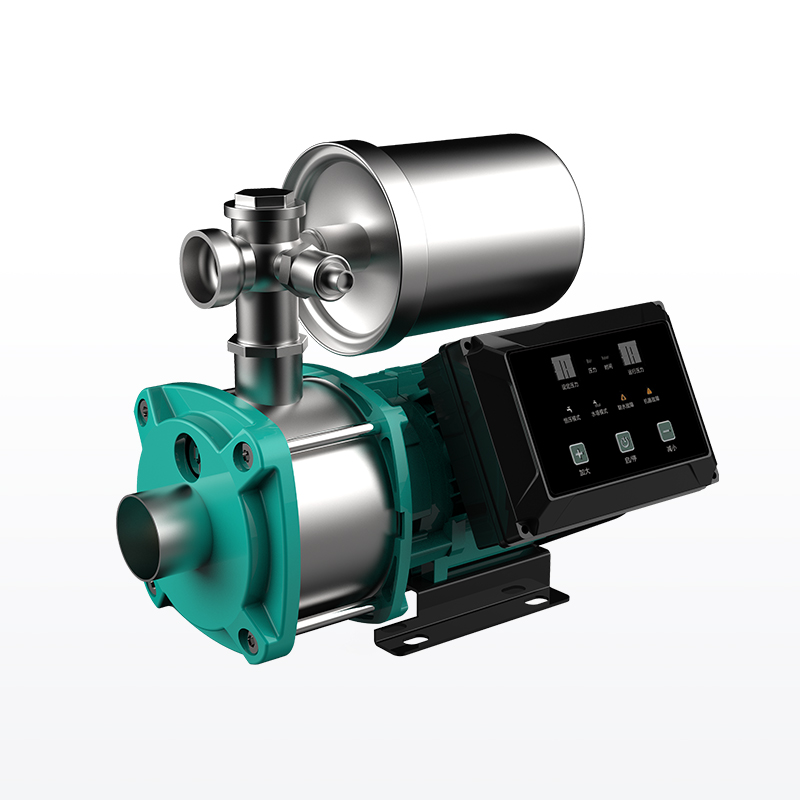
Les applications à haute pression telles que l'osmose inverse (OI) et l'alimentation des chaudières reposent sur des configurations à plusieurs étages. UN La pompe multicellulaire en acier inoxydable utilise plusieurs roues empilées sur un seul arbre pour générer une immense pression de tête. Cette géométrie interne complexe interagit fortement avec la chimie des fluides. La haute pression force le fluide dans chaque interstice microscopique de la pompe.
Le principal risque dans les conceptions à plusieurs étages est la corrosion caverneuse. Les espaces restreints entre les boîtiers de scène, les diffuseurs et les bagues d'usure créent des crevasses naturelles. Si le fluide contient des chlorures modérés et que le débit devient restreint, ces espaces restreints retiennent l'eau stagnante. Les chlorures se concentrent, l'oxygène s'épuise et des piqûres localisées attaquent les limites internes de l'étage. Une sélection appropriée des matériaux et la garantie d'un débit minimum continu sont essentielles à la protection des composants internes à plusieurs étages. Vous devez également tenir compte de la poussée axiale massive générée par les étages à haute pression, en garantissant que les roulements du moteur sont adaptés à la charge.
Les stations de relevage, les puisards et les fosses d’eaux usées agricoles nécessitent souvent des capacités d’aspiration variables. UN La pompe auto-amorçante en acier inoxydable retient un volume de fluide dans sa volute pour créer un vide et soulever l'eau lors du prochain cycle de démarrage. Cette nécessité opérationnelle crée une vulnérabilité chimique unique à laquelle les pompes centrifuges standards ne sont pas confrontées.
Pendant les hors-cycles, le fluide stagne à l’intérieur du boîtier. Si la pompe reste inactive dans un environnement chaud, l'eau s'évapore lentement de la volute. Cette évaporation concentre les chlorures et les solides dissous restants. Simultanément, l’eau stagnante épuise son oxygène dissous. Cette combinaison crée un bain très agressif, pauvre en oxygène et riche en chlorure, qui accélère la corrosion localisée. Des cycles fréquents ou un rinçage automatisé sont nécessaires pour protéger les boîtiers auto-amorçants dans des environnements agressifs. Si la pompe doit rester inactive pendant des semaines, les opérateurs doivent vidanger manuellement la volute pour éviter cette attaque chimique concentrée.
Les applications sanitaires fonctionnent selon des règles totalement différentes. UN La pompe en acier inoxydable de qualité alimentaire doit être conforme aux normes sanitaires strictes FDA, 3-A et EHEDG. Les finitions industrielles standards sont inacceptables. Les pompes de qualité alimentaire imposent des exigences de métallurgie 316L et de rugosité de surface (Ra), généralement polies à 32 micropouces ou mieux. La géométrie interne doit éliminer toutes les branches mortes où les bactéries pourraient se cacher. De nombreuses pompes sanitaires subissent un électropolissage pour éliminer les pics et les creux microscopiques de la surface, créant ainsi une finition semblable à un miroir qui empêche l'adhésion biologique.
De plus, les pompes sanitaires subissent des attaques chimiques brutales lors des processus de nettoyage sur place (CIP) et de stérilisation sur place (SIP). Les opérateurs rincent régulièrement ces systèmes avec de l'hypochlorite de sodium (eau de Javel), de la soude caustique ou de l'acide peracétique à haute température. Ces agents de nettoyage agressifs attaquent facilement l'acier inoxydable si les protocoles de rinçage sont inadéquats ou si des produits chimiques résiduels restent dans le boîtier. La pompe doit résister à la fois au produit pompé et aux produits chimiques agressifs utilisés pour la nettoyer. Les élastomères de ces pompes doivent également être conformes à la FDA, utilisant généralement de l'EPDM de qualité alimentaire ou des mélanges de silicone spécialisés.
Même les alliages de la plus haute qualité restent vulnérables à la corrosion caverneuse. Cette attaque se produit dans des espaces géométriques restreints où le liquide stagne et où l’oxygène ne peut pas se reconstituer. Les zones à haut risque au sein de l'architecture de la pompe comprennent les rainures des joints toriques, les raccords filetés des tuyaux et les jeux étroits derrière les bagues d'usure de la roue. Une fois que l’oxygène est épuisé dans ces micro-environnements, le pH chute et les ions chlorure s’y précipitent pour équilibrer la charge électrique, créant une attaque localisée très acide.
L’atténuation nécessite des choix techniques délibérés. Spécifiez des raccords à brides au lieu de raccords filetés NPT dans la mesure du possible, car les filetages créent des crevasses naturelles et inévitables. Assurez-vous que la conception du système maintient un débit minimum continu pour éviter la stagnation. Mettez en œuvre des protocoles de rinçage automatisés pour les pompes de secours afin de garantir que de l'eau fraîche et oxygénée circule régulièrement dans le boîtier. Lors de l'assemblage de la pompe, assurez-vous que tous les joints sont parfaitement coupés à la bonne taille ; un joint qui fait saillie dans le chemin d'écoulement crée un courant de Foucault en aval où les débris et les chlorures s'accumulent.
L'installation d'un alliage très noble dans un système de tuyauterie mixte présente de graves risques galvaniques. Si vous connectez une pompe en acier inoxydable directement à une tuyauterie en acier au carbone ou en fer galvanisé, le métal le moins noble (la tuyauterie) devient l'anode et se corrode rapidement. Si la surface de la tuyauterie est petite par rapport à la pompe, la réaction s'accélère. L'oxyde de fer résultant s'écoulera directement dans la pompe, recouvrant l'acier inoxydable et déclenchant une corrosion sous-dépôt.
Vous devez isoler physiquement les métaux différents. Utilisez des raccords diélectriques, des kits d'isolation non conducteurs ou des bobines de transition pour rompre la connexion électrique entre la pompe et la tuyauterie. De plus, réduisez le risque de corrosion par courants vagabonds. Une mise à la terre électrique inappropriée des équipements à proximité ou des variateurs de fréquence (VFD) non mis à la terre peuvent envoyer des courants continus vagabonds à travers le fluide et dans le corps de la pompe. Cela imite la corrosion galvanique et dégrade rapidement les composants internes de la pompe, quelle que soit la chimie de l'eau. Installez toujours des bagues de mise à la terre appropriées sur les moteurs entraînés par VFD et assurez-vous que l'ensemble du support de tuyauterie est relié à une terre commune.
Prélevez un échantillon d'eau douce du site d'installation exact et envoyez-le à un laboratoire certifié pour un panel chimique complet, en se concentrant spécifiquement sur les chlorures, le pH et l'oxygène dissous.
Calculez l’indice équivalent de résistance aux piqûres (PREN) requis en fonction de la concentration de chlorure la plus élevée enregistrée et de la température maximale de fonctionnement du système.
Vérifiez votre infrastructure de tuyauterie existante pour détecter les métaux différents et installez des raccords diélectriques ou des kits de brides d'isolation avant de monter la nouvelle pompe.
Spécifiez les faces des garnitures mécaniques et les matériaux élastomères en fonction du produit chimique le plus agressif présent dans le fluide, y compris les agents de nettoyage CIP ou les rinçages du système.
R : À température ambiante, l'acier inoxydable 304 peut gérer en toute sécurité des concentrations de chlorure allant jusqu'à environ 200 ppm. Cependant, ce seuil diminue considérablement à mesure que la température du fluide augmente. Le dépassement de cette limite ou le fonctionnement dans des eaux plus chaudes augmentent considérablement le risque de piqûres et de défaillance rapide du matériau.
R : Le grade 316 contient 2 % à 3 % de molybdène, ce qui manque au 304. Cet ajout augmente considérablement la résistance de l'alliage aux piqûres localisées et à la corrosion caverneuse. Elle permet à la pompe de gérer des environnements plus difficiles, notamment des niveaux de chlorure allant jusqu'à 1 000 ppm, ce qui en fait la norme pour les applications industrielles.
R : Cela dépend entièrement de la qualité spécifique de l’alliage. Une pompe auto-amorçante standard 304 ou 316 souffrira rapidement de corrosion par piqûres et fissures dans l'eau de mer. Pour une véritable longévité en eau salée, vous devez passer à un alliage Duplex ou Super Duplex capable de résister à une salinité élevée et aux cycles d'arrêt stagnants.
R : Les taux de réaction chimique doublent généralement pour chaque augmentation de température de 10 °C. Une chaleur élevée accélère les attaques de chlorure, augmente le risque de fissuration par corrosion sous contrainte et augmente la pression de vapeur, ce qui peut entraîner une cavitation et la destruction physique de la couche protectrice passive.
R : L’acier inoxydable nécessite un apport continu d’oxygène dissous pour maintenir sa couche protectrice d’oxyde de chrome. Dans l'eau désaérée ou stagnante, cette couche passive ne peut pas se réparer si elle est rayée ou endommagée, laissant le métal nu vulnérable à une corrosion active rapide.
R : Pour les environnements alcalins et les applications d’eau chaude, l’EPDM est généralement le meilleur choix d’élastomère pour les joints toriques et les garnitures mécaniques. Cependant, vous devez vous assurer que le fluide ne contient ni hydrocarbures ni huiles, car ceux-ci provoqueraient un gonflement et une défaillance rapide de l'EPDM.