Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.08.2026 Herkunft: Website


Die Spezifikation von Pumpenmaterialien ausschließlich auf der Grundlage der hydraulischen Leistung ist ein häufiges technisches Versehen. Sie können den erforderlichen Durchfluss und die erforderliche Förderhöhe vielleicht perfekt anpassen, aber wenn Sie die chemische Zusammensetzung der gepumpten Flüssigkeit ignorieren, kann dies zu einer Katastrophe führen. Viele Betreiber gehen davon aus, dass jede rostfreie Legierung einen universellen Korrosionsschutz bietet. Das ist grundsätzlich falsch. Eine Fehleinschätzung der Wasserchemie führt zu schneller Lochfraßbildung, schwerer Spaltkorrosion, katastrophalem Pumpenausfall und massiven ungeplanten Ausfallzeiten. Sie müssen über die grundlegenden Leistungskurven hinausblicken. Eine Standardlegierung könnte in aufbereitetem kommunalem Wasser jahrzehntelang überleben, in brackigen Umgebungen jedoch innerhalb weniger Wochen versagen. Um eine langfristige Zuverlässigkeit sicherzustellen, benötigen Sie einen systematischen Bewertungsrahmen. Dieser Rahmen muss Ihr spezifisches Wasserchemieprofil mit der richtigen metallurgischen Qualität, kompatiblen Elastomermaterialien und der richtigen physikalischen Pumpenkonfiguration in Einklang bringen. Eine gut spezifizierte Die Herstellung einer Wasserpumpe aus Edelstahl erfordert ein tiefes Verständnis der Flüssigkeit, mit der sie umgehen soll.
Chloride bestimmen die Metallurgie: Die Chloridkonzentration im Wasser ist der Hauptgrund für die Wahl zwischen Edelstahl 304, 316 oder Duplex, quantifizierbar durch die Pitting Resistance Equivalent Number (PREN).
Die Temperatur beschleunigt chemische Angriffe: Eine Edelstahlsorte, die bei 20 °C korrosionsbeständig ist, kann bei genau derselben Wasserzusammensetzung bei 60 °C schnell versagen.
Zum Schutz ist Sauerstoff erforderlich: Edelstahl ist auf gelösten Sauerstoff angewiesen, um seine schützende Chromoxidschicht aufrechtzuerhalten. Sauerstoffarme Umgebungen bergen erhebliche Korrosionsrisiken.
Die Anwendung bestimmt die Konfiguration: Über die Materialqualität hinaus interagiert das physikalische Design – ob eine mehrstufige Edelstahlpumpe für hohen Druck oder eine selbstansaugende Edelstahlpumpe für variable Saugleistung – mit der Fluiddynamik, um lokale Korrosion entweder zu mildern oder zu verstärken.
Hygiene- und Industriestandards: Anwendungen in Lebensmittelqualität erfordern spezielle Oberflächenbeschaffenheiten und Elastomerkompatibilität, die über die standardmäßige industrielle Chemikalienbeständigkeit hinausgehen, um aggressiven Reinigungsmitteln standzuhalten.
Chloride sind die aggressivsten Feinde rostfreier Legierungen. Sie bauen aktiv die passive Chromoxidschicht ab, die das Pumpengehäuse und das Laufrad schützt. Sobald diese Schicht durchbricht, beginnt sofort lokale Lochfraßkorrosion. Die Industrie bewertet die Fähigkeit eines Materials, diesem Angriff zu widerstehen, anhand der Pitting Resistance Equivalent Number (PREN). Die Standardformel lautet PREN = %Cr + 3,3(%Mo) + 16(%N). Höhere Zahlen weisen auf eine größere Beständigkeit gegen Chlorid-Lochfraß hin. Zum Vergleich: Standard-Edelstahl 304 hat einen PREN von etwa 18, während Edelstahl 316 diesen Wert aufgrund der Zugabe von Molybdän auf etwa 24 erhöht.
Standardmäßige austenitische Legierungen haben strenge Grenzwerte für die Chloridbelastung. Bei Umgebungstemperaturen kann einfacher Edelstahl 304 typischerweise bis zu 200 Teile pro Million (ppm) Chloride verarbeiten. Durch die Aufrüstung auf Edelstahl 316 wird dieser Grenzwert auf etwa 1000 ppm angehoben. Das Überschreiten dieser Grenzwerte garantiert einen schnellen Materialabbau. Chloridionen konzentrieren sich in mikroskopisch kleinen Oberflächendefekten und verwandeln sie in aktive anodische Stellen. Die umgebende intakte Passivschicht wird zur Kathode und treibt eine stark lokalisierte und zerstörerische galvanische Reaktion tief in das Metall hinein. Durch diese Reaktion wird das Metall unter der Oberfläche ausgehöhlt, so dass oft nur ein winziges Loch an der Außenseite des Gehäuses sichtbar bleibt, während die innere Struktur völlig beeinträchtigt wird.
Standard-Edelstahllegierungen funktionieren am besten unter neutralen bis leicht alkalischen Bedingungen. Der sichere Betriebsbereich liegt typischerweise zwischen pH 6,5 und 8,5. Um über dieses Fenster hinauszugehen, sind sorgfältige metallurgische Überlegungen erforderlich. Stark saures Wasser, definiert als ein pH-Wert unter 6, entfernt die passive Chromschicht aggressiv. Industrielle Abwässer, Bergbauabwässer und bestimmte Chemikaliendosierungsanwendungen weisen häufig niedrige pH-Werte auf. Diese Umgebungen erfordern Legierungen mit einem höheren Molybdängehalt, um die Oberflächenstabilität aufrechtzuerhalten. Wenn der pH-Wert unter 4 fällt, beginnt sogar Edelstahl 316 gleichmäßig zu korrodieren, was einen Wechsel zu speziellen Legierungen mit hohem Nickelgehalt oder nichtmetallischen Pumpenauskleidungen erforderlich macht.
Alkalische Umgebungen stellen andere Herausforderungen dar. Wenn der pH-Wert des Wassers 9 übersteigt, steigt das Risiko einer Mineralablagerung dramatisch an. Calcium- und Magnesiumcarbonate fallen aus der Flüssigkeit aus und bleiben im Inneren der Pumpe haften. Während ein hoher pH-Wert das Metall nicht direkt angreift, entstehen durch die entstehende Ablagerung gefährliche Mikroumgebungen. Unter diesen Ablagerungen konzentrieren sich korrosive Wirkstoffe, die zu schwerer Korrosion unterhalb der Ablagerungen führen. Da der Zunder den gelösten Sauerstoff daran hindert, die Metalloberfläche zu erreichen, kann der Edelstahl seine Passivschicht nicht wieder aufbauen, sodass lokale Lochfraßbildung das unter einer Kalziumschicht verborgene Gehäuse zerstören kann.
Die Flüssigkeitstemperatur weist einen nichtlinearen Zusammenhang mit den Korrosionsraten auf. Als allgemeine Regel der Chemie gilt, dass sich die Reaktionsgeschwindigkeit bei jedem Anstieg um 10 °C verdoppelt. Eine Legierung, die problemlos 300 ppm Chloride bei 20 °C verträgt, könnte bei 60 °C katastrophale Lochfraßbildung erleiden. Erhöhte Temperaturen senken auch die Schwelle für chloridinduzierte Spannungsrisskorrosion (SCC) drastisch. Standardlegierungen der 300er-Serie sind sehr anfällig für Spannungsrisse, wenn sie warmen, chloridreichen Flüssigkeiten unter mechanischer Zugbelastung ausgesetzt werden. Diese Belastung entsteht häufig durch zu fest angezogene Flanschschrauben oder natürliche Rohrdehnungen, die dazu führen, dass das Pumpengehäuse entlang der Korngrenzen buchstäblich aufreißt.
Wärme verändert auch die Fluiddynamik. Höhere Temperaturen erhöhen den Dampfdruck des Wassers. Dies reduziert direkt die verfügbare Netto-Positiv-Saughöhe (NPSHa) am Pumpeneinlass. Wenn NPSHa unter den erforderlichen Schwellenwert (NPSHr) fällt, siedet die Flüssigkeit lokal und verursacht Kavitation. Die implodierenden Dampfblasen erzeugen massive mechanische Stoßwellen. Diese Stoßwellen sprengen die passive Chromschicht physisch vom Laufrad. Dadurch wird blankes, ungeschütztes Metall einem unmittelbaren chemischen Angriff ausgesetzt, was den Gesamtverschleiß rapide beschleunigt. Oft hört man Kavitation, bevor man den Schaden sieht; Es hört sich genauso an, als würde man Kies durch die Spirale pumpen.
Rostfreie Legierungen stellen ein einzigartiges chemisches Paradoxon dar. Sie benötigen eine kontinuierliche Zufuhr von aggressivem Sauerstoff, um Korrosion zu verhindern. Das Material ist vollständig auf den im Wasser gelösten Sauerstoff angewiesen, um seinen selbstreparierenden passiven Chromoxidfilm zu bilden und aufrechtzuerhalten. Dieser Film ist unglaublich dünn und misst nur wenige Nanometer, bildet aber die gesamte Grundlage für die Korrosionsbeständigkeit des Metalls. Solange Sauerstoff in der Flüssigkeit vorhanden ist, heilen kleinere Oberflächenkratzer durch Partikel fast sofort ab.
Durch das Pumpen von entlüftetem Wasser wird dieser Schutzmechanismus aufgehoben. Bei stehendem Brunnenwasser, tiefem Grundwasser und Kesselspeisesystemen mit geschlossenem Kreislauf mangelt es oft an ausreichend gelöstem Sauerstoff. Mit Stickstoff überlagerte Lagertanks entziehen der Flüssigkeit auch Sauerstoff, bevor sie den Pumpensaugstutzen erreicht. In diesen Umgebungen mit niedrigem Sauerstoffgehalt kann die Passivschicht bei Beschädigung nicht repassiviert werden. Das Metall bleibt aktiv und verletzlich. Was eine hochbeständige Legierung sein sollte, beginnt genau wie normaler Kohlenstoffstahl zu korrodieren. Sie müssen die Legierung an das Sauerstoffprofil des Systems anpassen, was manchmal die Injektion von Luft oder die Verwendung völlig anderer Materialien erfordert, wenn der Sauerstoffgehalt nicht aufrechterhalten werden kann.
Man muss zwischen reiner chemischer Korrosion und mechanischer Erosionskorrosion unterscheiden. Total Dissolved Solids (TDS) und suspendierte Partikel stellen eine mechanische Bedrohung dar. Hohe Konzentrationen an Quarzsand, Schluff oder kristallinen Feststoffen wirken im Spiralgehäuse wie flüssiges Sandpapier. Die Geschwindigkeit der Flüssigkeit beschleunigt diese Partikel und verwandelt sie in mikroskopisch kleine Projektile, die ständig die Innenflächen der Pumpe bombardieren.
Diese Schleifmittel reinigen physikalisch die schützende Passivschicht von Hochgeschwindigkeitsbereichen wie Laufradschaufeln und Wellenbrechern. Während der Sauerstoff im Wasser versucht, die Schicht wieder aufzubauen, wird sie durch die kontinuierliche abrasive Wirkung schneller abgetragen, als sie heilen kann. Dadurch wird das Rohmetall den in der Flüssigkeit vorhandenen chemischen Gefahren ausgesetzt. Der Umgang mit Flüssigkeiten mit hohem TDS erfordert häufig Härtungsbehandlungen, spezielle Beschichtungen oder den Wechsel zu Duplexlegierungen, die neben chemischer Beständigkeit auch eine höhere mechanische Härte bieten. Standard 304 und 316 sind relativ weiche austenitische Metalle und erodieren bei starker Partikelbelastung schnell.
Unbehandeltes Brunnenwasser, landwirtschaftliche Abwässer und Rohabwasser bergen häufig biologische Gefahren. Mikrobiologisch beeinflusste Korrosion (MIC) zerstört Pumpen selbst in Wasser mit niedrigem Chloridgehalt und neutralem pH-Wert. In diesen Umgebungen gedeihen sulfatreduzierende Bakterien (SRB) und eisenoxidierende Bakterien. Zur Vermehrung benötigen sie weder Licht noch einen hohen Sauerstoffgehalt, was das dunkle, feuchte Innere eines Pumpengehäuses zu einem idealen Nährboden während der Ausschaltzyklen macht.
Diese Mikroorganismen heften sich an das Pumpeninnere und bilden dichte, schleimige Biofilme. Unter diesen biologischen Ablagerungen verändern die Bakterien die lokale Chemie. SRBs verbrauchen Sulfate und scheiden stark korrosives Schwefelwasserstoffgas direkt auf der Metalloberfläche aus. Sie erkennen dies häufig an einem deutlichen Geruch nach faulen Eiern beim Öffnen des Pumpengehäuses. Dadurch entsteht eine äußerst lokalisierte saure Umgebung, die standardmäßige austenitische Legierungen schnell angreift. Die Bekämpfung von MIC erfordert strenge Chlorierungsprotokolle, häufiges Hochgeschwindigkeitsspülen oder die Aufrüstung auf hochlegierte Materialien, die Säureangriffen widerstehen.

Die Güteklasse 304 dient als Basislegierung für Anwendungen in sauberem Wasser. Es enthält 18 % Chrom und 8 % Nickel und bietet eine hervorragende Beständigkeit gegenüber milden Umgebungen. Zu den idealen Anwendungsfällen gehören die Trinkwasserverteilung, aufbereitete kommunale Wassersysteme und die leichte gewerbliche Zirkulation. Es funktioniert außergewöhnlich gut, wenn der Chloridgehalt bei Umgebungstemperaturen unter 200 ppm bleibt. Für viele Standard-Gebäudedienstleistungen und den Transfer von sauberem Wasser bietet 304 das beste Gleichgewicht zwischen Leistung und Verfügbarkeit.
Für 304 gelten jedoch strenge Einschränkungen. Der Einsatz in Brackwasser, stehenden Sümpfen oder Industrieabwässern birgt enorme Ausfallrisiken. Es fehlen die notwendigen Legierungselemente, um lokaler Lochfraßbildung zu widerstehen, sobald sich Chloride konzentrieren. Die Verwendung von 304 außerhalb seiner engen Komfortzone garantiert eine verkürzte Betriebslebensdauer. Ingenieure machen oft den Fehler, 304 für Außenkühltürme zu spezifizieren, und vergessen dabei, dass die Verdunstung die Chloride im Beckenwasser mit der Zeit auf natürliche Weise konzentriert, wodurch schließlich der Schwellenwert von 200 ppm überschritten wird und die Pumpe zerstört wird.
Wenn der Grundnutzen nicht ausreicht, wird 316 zur Standardauswahl. Der entscheidende Unterschied ist der Zusatz von 2 % bis 3 % Molybdän. Dieses einzelne Element erhöht den PREN drastisch und sorgt für eine robuste Beständigkeit gegen Lochfraß und Spaltkorrosion. Eine ordnungsgemäß spezifizierte Die aus 316 gefertigte Industrie-Edelstahlpumpe bewältigt problemlos mittlere Chloridwerte bis zu 1000 ppm. Es ist das Arbeitsmaterial für die meisten Chemie- und Schwerindustrieanlagen.
Zu den Zielanwendungen gehören Umkehrosmose-Speisewasser, Kühlturmzirkulation und allgemeine chemische Verarbeitung. Die „L“-Variante (316L) weist einen geringeren Kohlenstoffgehalt auf, der streng unter 0,03 % gehalten wird. Dies verhindert eine Karbidausfällung während des Schweißprozesses. Wenn Standard 316 geschweißt wird, führt die Hitze dazu, dass sich Kohlenstoff an den Korngrenzen mit Chrom verbindet, wodurch der umgebende Bereich von seinem schützenden Chrom befreit wird. Durch die Verwendung von 316L wird sichergestellt, dass die Schweißnähte genauso korrosionsbeständig bleiben wie der Rest des Pumpengehäuses und verhindert so interkristalline Korrosion an Strukturverbindungen.
Schwere Umgebungen erfordern fortschrittliche Metallurgie. Duplexlegierungen weisen eine gemischte Mikrostruktur auf, die etwa zu gleichen Teilen aus Austenit und Ferrit besteht. Diese Zweiphasenstruktur bietet die doppelte mechanische Streckgrenze im Vergleich zu Standardlegierungen der 300er-Serie. Noch wichtiger ist, dass es nahezu immun gegen chloridinduzierte Spannungsrisskorrosion ist. Die gebräuchlichste Sorte, 2205, weist einen PREN von etwa 35 auf und ist damit in aggressiven Flüssigkeiten deutlich besser als 316.
Diese Materialien dominieren aggressive Anwendungen. Meerwassereinlass, Solen mit hohem Salzgehalt, Entsalzungsanlagen und raue geothermische Wassersysteme erfordern Duplex- oder Super-Duplex-Materialien (wie Güteklasse 2507). Obwohl die anfängliche Materialinvestition höher ist, überstehen sie Bedingungen, die 316 innerhalb von Wochen zerstören würden. Super Duplex treibt den PREN auf über 40, sodass er ununterbrochen mit rohem Meerwasser umgehen kann, ohne dass es zu Lochfraß oder Spaltkorrosion kommt, vorausgesetzt, die Flüssigkeitsgeschwindigkeit bleibt hoch genug, um biologische Verschmutzung zu verhindern.
Tabelle: Metallurgische Eigenschaften und Anwendungsgrenzen
Materialqualität |
Molybdängehalt |
Ungefährer PREN |
Maximaler Chloridgrenzwert (Umgebung) |
Primäres Anwendungsprofil |
|---|---|---|---|---|
304 Austenitisch |
0% |
18 |
< 200 ppm |
Trinkwasser, saubere kommunale Systeme |
316/316L Austenitisch |
2,0 % - 3,0 % |
24 |
< 1000 ppm |
Industrielles Prozesswasser, RO-Einspeisung |
Standard-Duplex (2205) |
3,0 % - 3,5 % |
35 |
> 5000 ppm |
Brackwasser, Hochtemperatur-Industriewasser |
Super-Duplex (2507) |
3,5 % – 4,5 % |
42+ |
Meerwasserspiegel |
Entsalzung, Offshore-Sole-Handling |
Schwere Chemikaliendosierung, Kühlturmzirkulation und aggressives Abwassermanagement erfordern eine robuste Pumpenarchitektur. Das Metallgehäuse ist nur die halbe Miete. Sie müssen die Gleitringdichtungen und O-Ringe an die spezifische Wasserchemie anpassen. Die Elastomere versagen oft lange bevor das Metall zerfällt. Eine undichte Gleitringdichtung spritzt korrosive Flüssigkeit direkt auf die Pumpenlager und die Motorwelle und führt zu einem vollständigen mechanischen Ausfall, selbst wenn das Edelstahlgehäuse vollkommen intakt bleibt.
Für alkalische Systeme oder die Warmwasserzirkulation ist EPDM im Allgemeinen die bessere Wahl. Es bewältigt Hitze und basische Lösungen effektiv. Allerdings quillt EPDM schnell auf und versagt, wenn es Kohlenwasserstoffen oder Ölen auf Erdölbasis ausgesetzt wird. Wenn das Abwasser saure Verbindungen, Spuren von Lösungsmitteln oder Öle enthält, müssen Sie FKM-Elastomere (Viton) angeben. Für extreme chemische Mischungen bieten mit PTFE (Teflon) ummantelte O-Ringe die ultimative Chemikalienbeständigkeit, ihnen fehlt jedoch die Elastizität von Standardgummi und sie müssen sorgfältig installiert werden, um ein Einklemmen zu verhindern.
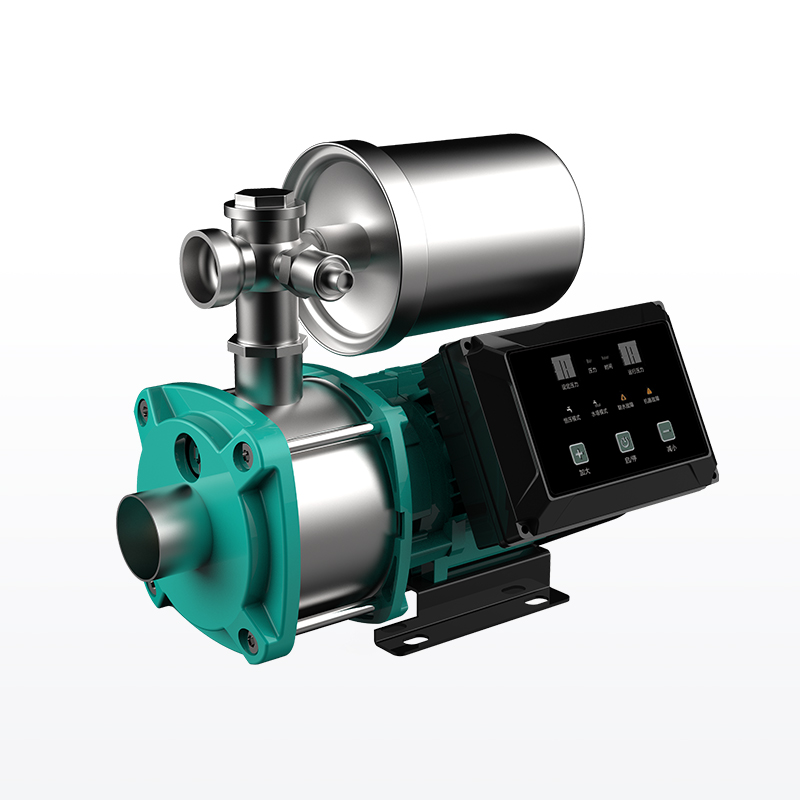
Hochdruckanwendungen wie Umkehrosmose (RO) und Kesselspeisung basieren auf mehrstufigen Konfigurationen. A Die rostfreie mehrstufige Pumpe verwendet mehrere Laufräder, die auf einer einzigen Welle gestapelt sind, um einen enormen Förderdruck zu erzeugen. Diese komplexe innere Geometrie interagiert stark mit der Flüssigkeitschemie. Der hohe Druck drückt Flüssigkeit in jeden mikroskopisch kleinen Spalt innerhalb der Pumpenbaugruppe.
Das Hauptrisiko bei mehrstufigen Konstruktionen ist Spaltkorrosion. Durch die engen Abstände zwischen Bühnengehäusen, Diffusoren und Verschleißringen entstehen natürliche Spalten. Wenn die Flüssigkeit mäßige Chloride enthält und der Durchfluss eingeschränkt wird, fangen diese engen Räume stehendes Wasser ein. Chloride konzentrieren sich, es kommt zu einem Sauerstoffmangel und lokale Lochfraßbildung greift die inneren Stufengrenzen an. Die richtige Materialauswahl und die Sicherstellung eines kontinuierlichen Mindestdurchflusses sind für den Schutz mehrstufiger Einbauten von entscheidender Bedeutung. Sie müssen auch den massiven Axialschub berücksichtigen, der von Hochdruckstufen erzeugt wird, und sicherstellen, dass die Motorlager für die Belastung ausgelegt sind.
Hebestationen, Sammelgruben und landwirtschaftliche Abwassergruben erfordern häufig variable Saugfunktionen. A Die selbstansaugende Edelstahlpumpe speichert ein Flüssigkeitsvolumen in ihrem Spiralgehäuse, um beim nächsten Startzyklus ein Vakuum zu erzeugen und Wasser anzuheben. Diese betriebliche Notwendigkeit führt zu einer einzigartigen chemischen Anfälligkeit, der herkömmliche Kreiselpumpen nicht ausgesetzt sind.
Während der Ausschaltzyklen stagniert die Flüssigkeit im Gehäuse. Wenn die Pumpe in einer warmen Umgebung im Leerlauf steht, verdunstet das Wasser langsam aus dem Spiralgehäuse. Durch diese Verdampfung werden die verbleibenden Chloride und gelösten Feststoffe konzentriert. Gleichzeitig verbraucht das stehende Wasser seinen gelösten Sauerstoff. Durch diese Kombination entsteht ein äußerst aggressives Bad mit niedrigem Sauerstoffgehalt und hohem Chloridgehalt, das die lokale Korrosion beschleunigt. Um selbstansaugende Gehäuse in aggressiven Umgebungen zu schützen, sind häufige Zyklen oder automatische Spülungen erforderlich. Wenn die Pumpe wochenlang stillstehen muss, sollten Bediener das Spiralgehäuse manuell entleeren, um diesen konzentrierten chemischen Angriff zu verhindern.
Für Sanitäranwendungen gelten völlig andere Regeln. A Edelstahlpumpen in Lebensmittelqualität müssen den strengen Hygienestandards FDA, 3-A und EHEDG entsprechen. Standard-Industrielackierungen sind nicht akzeptabel. Lebensmitteltaugliche Pumpen erfordern Anforderungen an die 316L-Metallurgie und die spezifische Oberflächenrauheit (Ra), typischerweise poliert auf 32 Mikrozoll oder besser. Die innere Geometrie muss alle toten Beine beseitigen, in denen sich Bakterien verstecken könnten. Viele Sanitärpumpen werden einer Elektropolitur unterzogen, um mikroskopisch kleine Oberflächenspitzen und -täler zu entfernen und so eine spiegelähnliche Oberfläche zu erzeugen, die eine biologische Anhaftung verhindert.
Darüber hinaus sind Sanitärpumpen während der Clean-In-Place- (CIP) und Sterilize-In-Place-Prozesse (SIP) brutalen chemischen Angriffen ausgesetzt. Bediener spülen diese Systeme routinemäßig mit Hochtemperatur-Natriumhypochlorit (Bleichmittel), Natronlauge oder Peressigsäure. Diese scharfen Reinigungsmittel greifen Edelstahl leicht an, wenn die Spülprotokolle unzureichend sind oder Chemikalienrückstände im Gehäuse verbleiben. Die Pumpe muss sowohl dem geförderten Produkt als auch den aggressiven Chemikalien, mit denen sie gereinigt wird, standhalten. Elastomere in diesen Pumpen müssen ebenfalls FDA-konform sein und werden typischerweise EPDM in Lebensmittelqualität oder spezielle Silikonmischungen verwendet.
Selbst die hochwertigsten Legierungen bleiben anfällig für Spaltkorrosion. Dieser Angriff erfolgt in engen geometrischen Räumen, in denen Flüssigkeit stagniert und Sauerstoff nicht nachgefüllt werden kann. Zu den Bereichen mit hohem Risiko in der Pumpenarchitektur gehören O-Ring-Nuten, Rohrgewindeverbindungen und die engen Abstände hinter Laufrad-Verschleißringen. Sobald der Sauerstoff in diesen Mikroumgebungen aufgebraucht ist, sinkt der pH-Wert und Chloridionen strömen ein, um die elektrische Ladung auszugleichen, was zu einem stark sauren, lokalen Angriff führt.
Die Schadensbegrenzung erfordert bewusste technische Entscheidungen. Geben Sie wann immer möglich Flanschverbindungen anstelle von NPT-Gewindeanschlüssen vor, da Gewinde natürliche, unvermeidbare Spalten erzeugen. Stellen Sie sicher, dass das Systemdesign einen kontinuierlichen Mindestdurchfluss aufrechterhält, um Stagnation zu verhindern. Implementieren Sie automatisierte Spülprotokolle für Standby-Pumpen, um sicherzustellen, dass regelmäßig frisches, sauerstoffhaltiges Wasser durch das Gehäuse fließt. Stellen Sie beim Zusammenbau der Pumpe sicher, dass alle Dichtungen perfekt zugeschnitten sind. Eine Dichtung, die in den Strömungsweg hineinragt, erzeugt einen nachgeschalteten Wirbelstrom, in dem sich Schmutz und Chloride ansammeln.
Der Einbau einer hochedlen Legierung in ein Mischmetall-Rohrsystem birgt erhebliche galvanische Risiken. Wenn Sie eine Edelstahlpumpe direkt an Rohrleitungen aus Kohlenstoffstahl oder verzinktem Eisen anschließen, wird das unedlere Metall (die Rohrleitungen) zur Anode und korrodiert schnell. Wenn die Oberfläche der Rohrleitung im Verhältnis zur Pumpe klein ist, beschleunigt sich die Reaktion. Das entstehende Eisenoxid fließt direkt in die Pumpe, bedeckt den Edelstahl und löst eine Korrosion unter der Ablagerung aus.
Sie müssen unterschiedliche Metalle physisch isolieren. Verwenden Sie dielektrische Verbindungen, nicht leitende Isolationssätze oder Übergangsspulen, um die elektrische Verbindung zwischen der Pumpe und den Rohrleitungen zu unterbrechen. Berücksichtigen Sie außerdem das Risiko von Streustromkorrosion. Eine unsachgemäße elektrische Erdung von Geräten in der Nähe oder nicht geerdete Frequenzumrichter (VFDs) können Streugleichströme durch die Flüssigkeit und in das Pumpengehäuse senden. Dadurch wird galvanische Korrosion nachgeahmt und das Pumpeninnere unabhängig von der Wasserchemie schnell beschädigt. Installieren Sie immer geeignete Erdungsringe an VFD-angetriebenen Motoren und stellen Sie sicher, dass das gesamte Rohrleitungsgestell an eine gemeinsame Erdung angeschlossen ist.
Nehmen Sie eine Frischwasserprobe vom genauen Installationsort und senden Sie sie an ein zertifiziertes Labor, um eine vollständige chemische Analyse durchzuführen, die sich speziell auf Chloride, pH-Wert und gelösten Sauerstoff konzentriert.
Berechnen Sie die erforderliche Pitting Resistance Equivalent Number (PREN) basierend auf der höchsten aufgezeichneten Chloridkonzentration und der Spitzenbetriebstemperatur des Systems.
Überprüfen Sie Ihre bestehende Rohrleitungsinfrastruktur auf unterschiedliche Metalle und installieren Sie dielektrische Verbindungen oder Isolierflanschsätze, bevor Sie die neue Pumpe montieren.
Spezifizieren Sie Gleitringdichtungsflächen und Elastomermaterialien basierend auf der aggressivsten Chemikalie, die in der Flüssigkeit vorhanden ist, einschließlich aller CIP-Reinigungsmittel oder Systemspülungen.
A: Bei Umgebungstemperaturen kann Edelstahl 304 Chloridkonzentrationen von bis zu etwa 200 ppm sicher bewältigen. Dieser Schwellenwert sinkt jedoch erheblich, wenn die Flüssigkeitstemperatur steigt. Das Überschreiten dieser Grenze oder der Betrieb in wärmerem Wasser erhöht das Risiko von Lochfraß und schnellem Materialversagen drastisch.
A: Sorte 316 enthält 2 bis 3 % Molybdän, was bei 304 fehlt. Dieser Zusatz erhöht die Beständigkeit der Legierung gegenüber lokaler Lochfraß- und Spaltkorrosion erheblich. Dadurch kann die Pumpe rauere Umgebungen bewältigen, einschließlich Chloridwerten von bis zu 1000 ppm, was sie zum Standard für industrielle Anwendungen macht.
A: Das hängt ganz von der jeweiligen Legierungssorte ab. Eine standardmäßige selbstansaugende 304- oder 316-Pumpe leidet schnell unter Lochfraß und Spaltkorrosion im Meerwasser. Für eine echte Salzwasser-Langlebigkeit müssen Sie auf eine Duplex- oder Super-Duplex-Legierung umsteigen, die einem hohen Salzgehalt und stagnierenden Ausschaltzyklen standhält.
A: Die Geschwindigkeit chemischer Reaktionen verdoppelt sich im Allgemeinen bei jedem Temperaturanstieg um 10 °C. Erhöhte Hitze beschleunigt Chloridangriffe, erhöht das Risiko von Spannungsrisskorrosion und erhöht den Dampfdruck, was zu Kavitation und der physischen Zerstörung der schützenden Passivschicht führen kann.
A: Edelstahl benötigt eine kontinuierliche Zufuhr von gelöstem Sauerstoff, um seine schützende Chromoxidschicht aufrechtzuerhalten. In entlüftetem oder stehendem Wasser kann sich diese Passivschicht bei Kratzern oder Beschädigungen nicht selbst reparieren, wodurch das blanke Metall anfällig für schnelle aktive Korrosion wird.
A: Für alkalische Umgebungen und Heißwasseranwendungen ist EPDM typischerweise die beste Elastomerwahl für O-Ringe und mechanische Dichtungen. Sie müssen jedoch sicherstellen, dass die Flüssigkeit keine Kohlenwasserstoffe oder Öle enthält, da diese dazu führen, dass EPDM aufquillt und schnell versagt.