Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-04-13 Origine : Site


Les systèmes à fréquence variable à aimant permanent offrent une efficacité énergétique inégalée pour une gestion moderne des fluides. Cependant, ils introduisent un chevauchement complexe en matière de maintenance. Les entraînements électriques hautes performances doivent être parfaitement synchronisés avec les moteurs mécaniques de précision. Vous ne pouvez pas traiter ces unités comme des pompes à induction standard.
L’exploitation de ces systèmes nécessite un changement fondamental de perspective. La maintenance n’est pas seulement une liste de contrôle générique. Il s’agit d’une discipline opérationnelle essentielle pour protéger les rendements financiers à long terme. Un entretien approprié évite des dommages irréversibles, tels que la démagnétisation des aimants permanents. Ignorer ces protocoles conduira rapidement à un échec catastrophique.
Ce guide explore les protocoles exacts dont vous avez besoin pour que votre système fonctionne de manière optimale. Nous couvrirons les tolérances pratiques, les seuils de diagnostic vérifiables et la gestion complète du cycle de vie. En respectant ces normes d'entreprise, vous pouvez prolonger la durée de vie de vos équipements et éviter les temps d'arrêt imprévus.
Menaces thermiques et électriques : la surchauffe et le déséquilibre de courant sont les principaux moteurs de la démagnétisation des aimants permanents.
Cycles de vie stricts des composants : les ventilateurs de refroidissement VFD doivent être remplacés tous les 3 à 5 ans et les condensateurs de bus tous les 7 ans, quel que soit leur état apparent.
Bases de référence pour le diagnostic : la démagnétisation peut être quantifiée en testant la chute de la force contre-électromotrice (FEM), tandis que les écarts de courant triphasés doivent rester inférieurs à 10 %.
Contrôle environnemental : l'utilisation de la méthodologie « Propre, sec, serré » utilisant de l'air comprimé sans huile et des clés dynamométriques étalonnées n'est pas négociable pour la longévité du système.
Les pompes à induction standard sont robustes et indulgentes. En revanche, traiter un Une pompe à aimant permanent à fréquence variable, comme une unité à induction standard, conduit directement à une panne prématurée. Ces pompes avancées subissent une double contrainte unique. Ils gèrent simultanément la commutation électrique haute fréquence du variateur et de lourdes charges mécaniques. Vous devez comprendre leurs vulnérabilités spécifiques pour les protéger.
Les aimants à l’intérieur du rotor sont puissants mais très sensibles aux extrêmes environnementaux. Un fonctionnement prolongé au-dessus des températures nominales dégrade le champ magnétique. Une fois qu’un aimant dépasse son seuil thermique, il perd définitivement sa force. Les surcharges électriques soudaines sollicitent également gravement le flux magnétique. Lorsque la démagnétisation se produit, le moteur consomme plus de courant pour maintenir la sortie. Cela crée un cercle vicieux de surchauffe et de dégradation supplémentaire.
Les variateurs de fréquence (VFD) agissent essentiellement comme des ordinateurs sensibles associés à des alimentations haute tension. Ils sont incroyablement vulnérables à la poussière, aux cycles thermiques et à l’humidité. La poussière agit comme une couverture isolante. Il emprisonne la chaleur contre les microprocesseurs sensibles. L'humidité se mélange aux particules en suspension dans l'air pour créer des boues corrosives. Ces boues rongent les circuits imprimés et provoquent des courts-circuits électriques.
Le frottement mécanique génère une chaleur intense. Des volumes de lubrification incorrects provoquent directement une accumulation de chaleur. Les équipes de maintenance sur-graissent souvent les roulements. Le remplissage complet d’une cavité ne laisse aucune place à la dilatation thermique. La graisse bouillonne, emprisonne la chaleur et finit par s'échapper. Un sous-graissage provoque une usure rapide du métal sur métal. Les deux extrêmes endommagent les roulements et poussent l’excès de chaleur dans le carter du moteur.
Vous devez établir des contrôles environnementaux de base pour la pompe et le boîtier d'entraînement. La méthodologie « 3C » fournit un cadre fiable pour la longévité du système.
Le flux d’air dicte la stabilité thermique. Les évents bloqués détruisent rapidement les disques. Suivez ces règles de nettoyage strictes :
Maintenez une zone de dégagement stricte de 3 mètres autour des entrées d’air. Gardez les débris, les boîtes et les outils à l'écart.
Exigez l’utilisation uniquement d’ air comprimé sec et sans huile pour le nettoyage des composants du VFD.
N'utilisez jamais de compresseurs d'air d'atelier standard pour le nettoyage de l'entraînement. Ils pulvérisent souvent de l’humidité cachée et des vapeurs d’huile directement sur les panneaux sensibles.
Évaluez immédiatement les notes de votre boîtier. Les boîtiers standard NEMA 1 (IP20) sont insuffisants pour les environnements humides. Ils disposent d'aérations ouvertes conçues pour les pièces propres et sèches. Si vous travaillez dans des zones sujettes à la condensation, passez aux boîtiers NEMA 12 (IP54+). Ces unités scellées bloquent l’humidité et la poussière en suspension dans l’air. L'ajout de radiateurs internes peut également empêcher la condensation pendant la nuit lorsque la pompe s'éteint.
Les cycles thermiques et les vibrations mécaniques de la pompe contribuent constamment à desserrer les connexions des bornes. Un câblage lâche crée une résistance élevée. Une résistance élevée provoque un arc électrique et une fusion rapide des bornes. Déconseillez un serrage excessif manuel. Les techniciens dénudent fréquemment les filetages en devinant les limites de couple. Spécifiez l’utilisation de clés dynamométriques calibrées pour répondre aux spécifications exactes du fabricant. Ceci est particulièrement crucial sur les surfaces de joints antidéflagrantes, où des espaces compromis ruinent les cotes de sécurité.
Vous devez passer d’une maintenance réactive à une maintenance proactive. Un cadre basé sur un calendrier élimine les incertitudes. Cela empêche les composants critiques de tomber en panne de manière inattendue.
Fréquence |
Composant |
Action requise |
Paramètre crucial |
|---|---|---|---|
Hebdomadaire |
Roulements et ventilateurs |
Écoutez les bruits anormaux ; vérifiez la rotation du ventilateur de refroidissement. |
Vérification de la base acoustique. |
Mensuel |
Filtres d'admission d'air |
Nettoyer ou remplacer les filtres ; vérifier l’intégrité du joint extérieur. |
Zéro accumulation de poussière. |
Semestriellement |
Lubrification des roulements |
Changez l’huile des roulements. |
Remplissez seulement à 1/3 ou 1/2 de sa capacité. |
Annuellement |
Engrenages et arbres |
Vérifiez l’engrènement des engrenages et l’alignement de l’arbre. |
Utilisez des tests avec fil guide. |
3 à 5 ans |
Ventilateurs de refroidissement VFD |
Remplacement proactif. |
Remplacez quelle que soit l’état. |
7 ans |
Condensateurs de bus CC |
Remplacement proactif. |
Empêche les pannes de disque catastrophiques. |
Surveillez les systèmes visuellement et acoustiquement. Écoutez les gémissements ou les grincements anormaux des roulements. Vérifiez physiquement le fonctionnement du ventilateur de refroidissement. Les ventilateurs échouent souvent silencieusement si vous comptez uniquement sur les alertes logicielles. Nettoyez ou remplacez les filtres d’admission d’air une fois par mois. Vérifiez l’intégrité du joint extérieur autour de l’armoire VFD pour arrêter la contamination de l’environnement.
Changez l’huile de roulement tous les six mois. Il y a ici une limitation cruciale. Remplissez les cavités d'huile seulement au 1/3 ou à la moitié de leur capacité. Un remplissage excessif provoque une rétention de chaleur importante et un rejet d'huile. Chaque année, vérifiez l’engrènement des engrenages et l’alignement des arbres. Utilisez des tests de fil guide, le cas échéant, pour mesurer des modèles d'usure précis. Un mauvais alignement détruit les roulements et les joints plus rapidement que tout autre défaut mécanique.
Certains composants se dégradent de manière prévisible. Vous devez les remplacer avant qu'ils ne tombent en panne.
3 à 5 ans : remplacez de manière proactive les ventilateurs de refroidissement VFD. Les roulements en plastique s'usent et le régime diminue lentement avec le temps.
7 ans : remplacez les condensateurs du bus CC. L'électrolyte interne finit par sécher. Ne pas les remplacer entraîne une panne soudaine et catastrophique du disque.
Les ingénieurs de maintenance ont besoin de points de données concrets pour diagnostiquer les défauts cachés. La détection précoce de ces problèmes évite une panne complète du système.
La démagnétisation est silencieuse mais mortelle. Si le VFD émet de manière persistante des alarmes de surcharge, vous devez tester le moteur. Décrivez cette boucle de diagnostic standard :
Débranchez la tête de pompe du moteur.
Faites tourner le moteur à vide jusqu'à sa fréquence nominale.
Mesurez la tension de sortie, connue sous le nom de force contre-électromotrice (EMF).
Comparez la lecture à la valeur de la plaque signalétique du moteur.
Si la force contre-électromotrice tombe nettement en dessous de la valeur indiquée sur la plaque signalétique (par exemple, une chute supérieure à 50 V), la démagnétisation est confirmée. Le rotor doit être remplacé.
Obliger des contrôles de routine du courant triphasé. Le déséquilibre du courant génère une chaleur excessive dans les enroulements du stator. Fixez un seuil opérationnel strict. Aucune phase ne doit s'écarter de plus de 10 % de la moyenne des deux autres phases. Si l'écart dépasse 10 %, inspectez immédiatement la qualité de l'alimentation électrique et l'intégrité des câbles.
L'arrêt d'une lourde charge de fluide crée une énergie inverse. Avertissez votre équipe contre le freinage inverse aux tensions nominales sans résistances de limitation de courant appropriées. L’énergie régénérative fait grimper les niveaux de tension à des niveaux dangereusement élevés. Cette pratique augmente directement les risques de démagnétisation et fait régulièrement exploser les composants du VFD.
Une mauvaise gestion des temps d’arrêt détruit les pompes plus rapidement qu’un fonctionnement actif. Le stockage d’une pompe de haute technologie nécessite une préparation précise.
Ne laissez jamais d’eau à l’intérieur d’une pompe inactive. Vidangez complètement le corps de la pompe. Utilisez de petits souffleurs si nécessaire pour chasser l'eau des crevasses cachées. L'eau emprisonnée provoque une corrosion interne. Dans les environnements froids, l’eau gelée provoque des fissures par dilatation par gel, qui détruisent entièrement le boîtier métallique.
Stockez les unités verticalement. Le stockage vertical empêche l'huile de lubrification interne de s'écouler au-delà des joints dans les enroulements du stator. La saturation en huile détruit l’isolation des enroulements. Évitez la lumière directe du soleil dans votre entrepôt. La lumière ultraviolette provoque une dégradation prématurée des composants polymères, des gaines de fils et des écrans d'interface VFD.
Ne laissez pas l’équipement intact pendant des années. Mettez en œuvre une règle de rotation stricte de 6 mois. Allumez brièvement l’appareil et faites tourner manuellement l’arbre tous les six mois. Cela évite le grippage des roulements appelé faux Brinell. De plus, l’alimentation du VFD aide à maintenir la formation des diélectriques du condensateur interne. Les condensateurs non alimentés se dégradent et tombent en panne violemment lorsqu'ils sont finalement mis sous tension.
Les responsables des achats doivent évaluer les frais généraux de maintenance lors de l’évaluation des infrastructures de pompage. Les systèmes vieillissants drainent les budgets à cause d’interventions constantes.
Un programme de maintenance proactive d'une durée de 10 à 13 ans nécessite des investissements. Cependant, ce coût ne représente qu’une fraction des dépenses liées aux temps d’arrêt imprévus. Le rembobinage d’urgence du stator et l’expédition accélérée des pièces coûtent beaucoup plus cher que les soins de routine. En minimisant le stress électrique et la dégradation thermique, vous maximisez le fonds de roulement investi dans les machines.
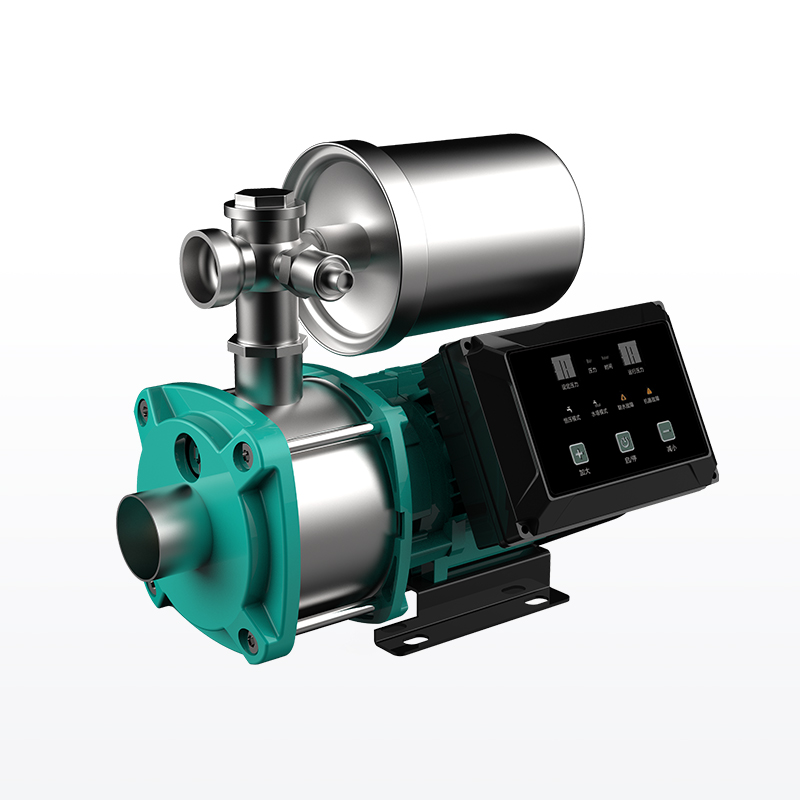
Mise à niveau vers un La pompe de surpression intelligente à aimant permanent à fréquence variable déplace complètement la charge de maintenance. Ces systèmes modernes automatisent de nombreux contrôles traditionnels. Ils disposent d'un enregistrement de diagnostic intégré pour suivre les tendances thermiques au fil du temps. Ils offrent une détection automatique du déséquilibre de phase, s'arrêtant instantanément avant que des dommages ne surviennent. De plus, ils fournissent une pression constante à débit variable. Ils maintiennent des paramètres précis de 1 à 1,5 × 10⁵ Pa sans nécessiter de réglage manuel ou d'ajustements mécaniques constants.
Recommandez un audit complet des journaux de maintenance de votre pompe existante. Comparez vos données de panne historiques avec les cycles de vie des composants décrits ci-dessus. Cet audit révélera si une refonte préventive est logique ou si la transition vers un système entièrement intelligent représente la voie à suivre la plus rentable.
Les pompes à fréquence variable à aimant permanent nécessitent un soin précis pour fonctionner de manière fiable. Vous devez appliquer une gestion thermique stricte, appliquer des techniques de lubrification précises et effectuer des tests électriques proactifs. Traiter ces machines avancées comme les anciens modèles à induction garantit des pannes coûteuses.
Le respect des délais de remplacement des composants matériels offre le meilleur effet de levier. Le remplacement des ventilateurs de refroidissement VFD tous les 5 ans et des condensateurs tous les 7 ans prolonge considérablement la durée de vie globale du système. Ces règles non négociables permettent d'économiser des milliers de dollars en coûts de réparation d'urgence.
Nous encourageons les équipes des installations à agir immédiatement. Mettez à jour vos procédures opérationnelles standard (SOP) dès aujourd’hui. Incluez des tests de contre-EMF pour la démagnétisation et exigez un serrage calibré au couple pour toutes les connexions électriques. Une discipline proactive construit un réseau de pompage résilient et efficace.
R : Vous verrez probablement des alarmes persistantes de surcharge du VFD. Pour confirmer, débranchez la tête de pompe et faites tourner le moteur à vide à sa fréquence nominale. Mesurez la tension de sortie (contre-EMF). Si cette tension tombe nettement en dessous de la valeur indiquée sur la plaque signalétique du moteur (par exemple, chute de plus de 50 V), le moteur a subi une démagnétisation.
R : Non. Vous devez strictement utiliser de l’air comprimé sec et sans huile. Les compresseurs d'air d'atelier standard pulvérisent souvent de l'humidité et des vapeurs d'huile cachées sur les cartes électroniques sensibles. Cette combinaison crée une boue corrosive qui provoque des courts-circuits. N’utilisez jamais d’air d’atelier standard sur les composants internes du VFD.
R : Ces pompes nécessitent généralement une pression d'entrée de base de 1 à 1,5 × 10⁵ Pa pour fonctionner en toute sécurité. Vous devez ouvrir complètement la vanne d'entrée avant le démarrage. Le démarrage de la pompe avec une vanne fermée ou une pression insuffisante entraîne un fonctionnement à sec, qui détruit les garnitures mécaniques en quelques minutes.
R : La norme industrielle impose le remplacement des condensateurs du bus CC tous les 7 ans. Au fil du temps, le fluide diélectrique interne sèche, réduisant considérablement sa capacité à filtrer la tension. Leur remplacement selon ce calendrier évite les pannes de disque soudaines et catastrophiques.